
Wie veröffentlicht in der Oktober-2026-Ausgabe des MT magazine der SNAME: The Outfitting Constraint (PDF).
Wie zuverlässige Präfabrikation den Werftdurchsatz steigern kann
Ein Rohrschuss, der drei Tage zu spät eintrifft, verzögert selten nur eine einzige Montageaufgabe. Er kann eine Abfolge von Schweiß-, Isolierungs-, Prüf- und nachgelagerten Ausrüstungsarbeiten blockieren, die für einen offenen Block geplant waren, solange der Zugang noch einfach war. Sobald sich dieses Zeitfenster schließt, verlagert sich dieselbe Arbeit in eine beengte, überfüllte Umgebung in der Endphase, in der sich die Arbeitsstunden vervielfachen und die Wiederherstellung des Zeitplans zunehmend kostspielig wird.
Deshalb ist zuverlässige Rohrpräfabrikation nicht einfach ein Verbesserungsprojekt für die Werkstatt. Es ist ein Durchsatzproblem der Werft.
Gehen Sie heute durch die Stahlverarbeitungshalle einer wettbewerbsfähigen Werft, und Sie werden einen grundlegend anderen Betrieb sehen als vor 20 Jahren. CNC-Plasmaschneidanlagen, Roboterschweißen und integrierte Produktionsplanungssoftware haben die Zykluszeiten für Rumpfblöcke verkürzt und die Erstdurchlaufqualität erhöht, oft ohne proportionale Erhöhung der Mitarbeiterzahl.
Treten Sie durch die Tür in die Ausrüstungsgewerke, und der Kontrast ist erschütternd: handgeschriebene Laufzettel, Materialengpässe, die erst bei der Montage entdeckt werden, und Schweißrückverfolgbarkeitspakete, die nachträglich von Vorgesetzten zusammengestellt werden, die gegen Klassifikationsfristen ankämpfen.
Die Kluft zwischen der digitalen Reife von Rumpf- und Ausrüstungsarbeiten ist nicht nur ein betriebliches Ärgernis. Sie ist zur primären Engstelle für den Werftdurchsatz geworden. Sie ist der einzelne Faktor, der am direktesten bestimmt, wie schnell ein Schiff von der Kiellegung bis zur Auslieferung vorankommt.
Blockausrüstung verstehen
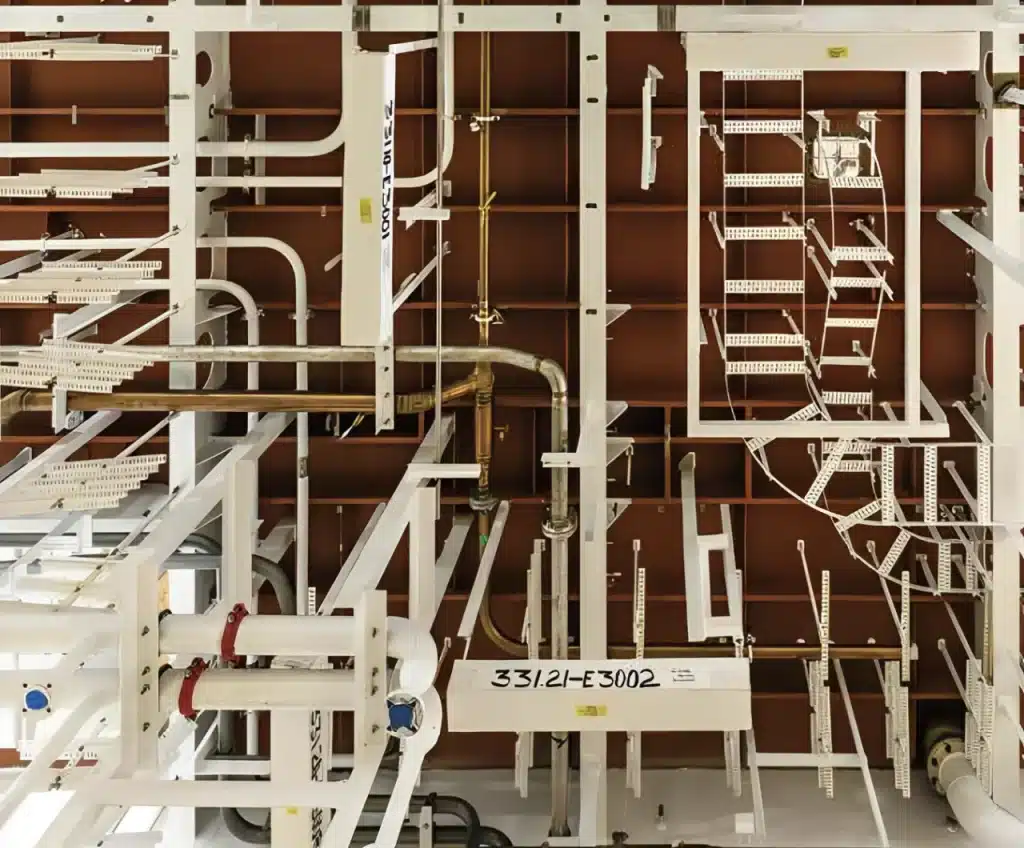
Das Konzept der Blockausrüstung ist im Prinzip einfach und in der Praxis folgenreich. Anstatt Rohrleitungen, Lüftungskanäle, Kabeltrassen, Fundamente und Ausrüstung nach der Aufrichtung des Schiffes und dem Verschluss des Rumpfes zu installieren, installieren Werften mit ausgereiften Ausrüstungsabläufen so viel wie möglich von diesem Inhalt, während sich einzelne Blöcke noch in der Montagehalle befinden – offen, zugänglich, gut beleuchtet und in einer ergonomisch günstigen Arbeitshöhe.
Die Vorteile potenzieren sich in jeder Phase. In der Blockausrüstungsphase kann ein Schweißer, der in einem offenen Block arbeitet, auf Verbindungen zugreifen, die in einem geschlossenen Abteil zwei Stunden für Gerüstbau, Einrüstung und Verrenkungen erfordern würden. Eine Isolierungsmannschaft kann eine gesamte Rohrleitung in einem Bruchteil der Zeit auskleiden, die bei der Arbeit durch eine Luke mit eingeschränktem Zugang erforderlich wäre. Ein Qualitätsprüfer kann jede Schweißnaht in einem Rohrleitungskreislauf visuell untersuchen, ohne Ummantelung zu entfernen, die drei Wochen zuvor installiert wurde.
Werften, die systematisch hohe Blockausrüstungsquoten angestrebt haben – was bedeutet, dass ein großer Anteil der Ausrüstungsarbeit in der Blockphase abgeschlossen wird, anstatt auf die Einheiten- oder Aufrichtungsphase verschoben zu werden – berichten von Arbeitsproduktivitätsverbesserungen zwischen 30 % und 50 % bei vergleichbaren Ausrüstungsaufgaben. Untersuchungen zur Nacharbeit bei Ausrüstungen in der Endphase haben durchweg festgestellt, dass wenn ein Rohrschuss nach dem optimalen Blockausrüstungszeitfenster installiert werden muss, sich die effektiven Arbeitskosten um einen Faktor von drei bis neun vervielfachen, abhängig von der Abteilgeometrie, den Zugangsbeschränkungen und dem Umfang bereits installierter Ausrüstung, die vorübergehend entfernt werden muss.
Diese Zahlen helfen zu erklären, warum die Ausrüstungsleistung eine so überproportionale Auswirkung auf die gesamte Projektökonomie hat. Bei einem komplexen Marine- oder Offshore-Schiff kann die Ausrüstung 60 % bis 70 % der gesamten Arbeitsstunden ausmachen. Eine Produktivitätsschwankung von 40 % über diese Arbeitslast hinweg übertrifft jede Effizienzverbesserung, die im Stahlbau erzielbar ist.
Hohe Quoten
Wenn das Produktivitätsargument für Blockausrüstung so überzeugend ist, warum haben dann so viele Werften Schwierigkeiten, hohe Quoten aufrechtzuerhalten? Die Antwort liegt fast ausschließlich in der Zuverlässigkeit der Präfabrikation. Blockausrüstung ist keine philosophische Verpflichtung; sie ist eine logistische Leistung. Damit ein Block vor der Aufrichtung ausgerüstet werden kann, müssen die präfabrizierten Rohrschüsse, Halterungen, Durchführungen und Ausrüstungsfundamente, die für diesen Block erforderlich sind, zur richtigen Zeit, in der richtigen Reihenfolge und nach dem richtigen Qualitätsstandard an der Montageposition eintreffen. Wenn eine dieser Bedingungen nicht erfüllt wird, wird die Arbeit verschoben.
In der Praxis haben Präfabrikationswerkstätten routinemäßig Schwierigkeiten, diese Bedingungen zu erfüllen:
- Rohrschüsse werden in der falschen Reihenfolge gefertigt, weil der Produktionsauftrag ohne Echtzeitsichtbarkeit des Rumpfbaufortschritts erstellt wurde
- Materialengpässe werden mitten in der Fertigung entdeckt, weil die Stückliste aus einer Konstruktionsrevision extrahiert wurde, die inzwischen überholt ist
- Schweißreparaturen werden ohne klare Aufzeichnung des ursprünglichen Mangels durchgeführt, wodurch die Zusammenstellung der Abschlussdokumentation für zerstörungsfreie Prüfungen (NDT) unmöglich wird
- Rohrschüsse treffen innerhalb des Lieferfensters in der Montagehalle ein, bestehen jedoch keine Maßprüfungen, weil As-built-Messungen nie in das Konstruktionssystem zurückgemeldet wurden.
Jeder dieser Fehler erscheint einzeln beherrschbar.
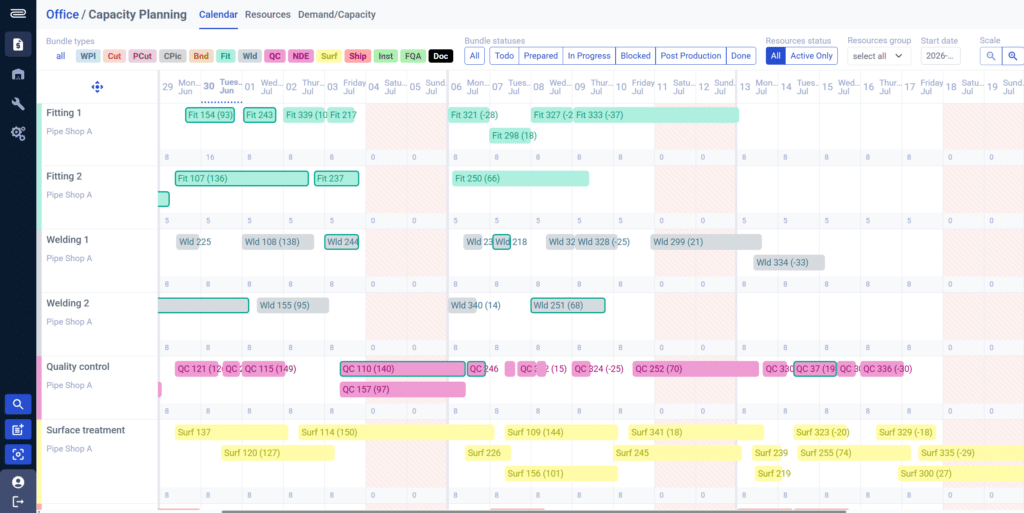
Zusammen erzeugen sie einen Präfabrikationsablauf, der durchgängig zwischen 70 % und 85 % der erforderlichen Rohrschüsse pünktlich liefert – ein Leistungsniveau, das vernünftig klingt, bis man versteht, dass die Ausrüstung eines Blocks ein sequenzieller Prozess ist. Wenn 15 % der erforderlichen Rohrschüsse fehlen, sind es selten die letzten 15 %. Sie sind über das gesamte System verteilt, was bedeutet, dass Installationen, die von den fehlenden Komponenten abhängen, nicht fortgesetzt werden können, und der gesamte Block möglicherweise verschoben werden muss.
Die Grundursache chronischer Präfabrikationsunzuverlässigkeit ist dieselbe wie die Grundursache der umfassenderen Ausrüstungsengstelle: eine Lücke in der digitalen Reife. Die meisten Präfabrikationswerkstätten arbeiten heute mit einem unverbundenen Satz von Werkzeugen – wie einem ERP-System, das Materialien auf hoher Ebene verwaltet, einer eigenständigen Schweißmanagement-Tabellenkalkulation, einem Qualitätsmodul, das nie in den Produktionsplan integriert wurde, und einem papierbasierten Laufzettelsystem, das niemandem außerhalb der Werkstatt Echtzeit-Statussichtbarkeit bietet.
Die Folgen dieser Fragmentierung sind systematisch und vorhersehbar. Wenn das Engineering-Team eine überarbeitete Isometrie herausgibt, gibt es keinen automatisierten Mechanismus, um zu kennzeichnen, welche laufenden Rohrschüsse betroffen sind, und ihre Arbeitspakete zu aktualisieren. Wenn ein Schweißer eine Verbindung fertigstellt, ist diese Fertigstellung nicht sofort für den Planer sichtbar, der versucht zu entscheiden, ob die nächste Phase desselben Rohrschusses begonnen werden soll. Wenn bestätigt wird, dass Material bestellt, aber noch nicht eingegangen ist, hat der Produktionsplaner keine zuverlässige Möglichkeit zu wissen, ob ein geplanter Fertigungsbeginn realisierbar sein wird.
Dies sind keine Sonderfälle. Sie sind die normalen Betriebsbedingungen einer Präfabrikationswerkstatt, der digitale Integration fehlt. Und sie haben eine direkte, messbare Auswirkung auf die Zuverlässigkeit der Rohrschusslieferung und damit auf die Fähigkeit der Werft, hohe Blockausrüstungsquoten aufrechtzuerhalten.
Präfabrikation in der Praxis
Die Merkmale eines digital ausgereiften Präfabrikationsablaufs sind gut verstanden, auch wenn ihre Umsetzung eher die Ausnahme als die Regel bleibt. Die Grundlage ist ein einziges integriertes Datenmodell, das Konstruktionsdesign, Materialverwaltung, Produktionsplanung, Qualitätskontrolle und Lieferverfolgung in einem einheitlichen System verbindet. Wenn ein Konstrukteur eine überarbeitete Piping Component File (PCF) oder isometrische Zeichnung freigibt, empfängt das Produktionssystem die Aktualisierung, kennzeichnet betroffene Arbeitspakete und präsentiert dem Planer eine klare Ansicht dessen, was geändert werden muss und welche Auswirkungen auf den nachgelagerten Zeitplan bestehen.
Die Produktionssequenzierung wird durch Regeln gesteuert, die den tatsächlichen Stand des Rumpfbaufortschritts, die Materialverfügbarkeit und die Werkstattkapazität berücksichtigen, nicht durch einen statischen Zeitplan, der zu Projektbeginn erstellt und monatlich aktualisiert wird. Wenn eine Blockmontage schneller als geplant voranschreitet, kann das Präfabrikationssystem identifizieren, welche Rohrschusspakete neu priorisiert werden müssen und ob Material vorhanden ist, um die Beschleunigung zu unterstützen. Wenn ein Block sich verzögert, kann es Fertigungskapazität identifizieren, die auf eine andere Blockzone umgeleitet werden könnte, ohne die Gesamtlieferverpflichtungen zu stören.
Die Schweißrückverfolgbarkeit wird am Produktionsort erfasst und nicht nachträglich rekonstruiert. Jede Schweißnaht wird gegen die anwendbare Schweißverfahrensspezifikation, die Zertifizierung des qualifizierten Schweißers, die Verbrauchsmaterialcharge und gegebenenfalls die Vorwärm- und Nachwärmebehandlungsaufzeichnungen erfasst. Wenn der Klassifikationsgutachter ein Schweißrückverfolgbarkeitspaket anfordert, wird es in Minuten aus einer vollständigen digitalen Aufzeichnung zusammengestellt und nicht in Tagen aus einer Kombination von Papierprotokollen, Erinnerung und fundierter Vermutung.
Die Materialverfügbarkeit wird auf Rohrschuss-Komponentenebene verfolgt, nicht auf Bestellebene. Der Produktionsplaner kann nicht nur sehen, dass eine Massenmaterialbestellung eingegangen ist, sondern genau, welche Rohrschüsse dieses Material unterstützen kann und welche Rohrschüsse ausstehende Engpässe haben, die beschleunigt oder ersetzt werden müssen. Diese Granularität ist der Unterschied zwischen einem Materialverwaltungssystem, das Komfort bietet, und einem, das Entscheidungen ermöglicht.
Fallbeweise
Der betriebliche Fall für digitale Präfabrikationsintegration ist nicht theoretisch. Werften und Fertigungsunternehmen, die den Übergang vollzogen haben, berichten von konsistenten Verbesserungsmustern über mehrere Dimensionen hinweg.
Bei der Helsinki Shipyard DNY Oy in Finnland wurde die Entscheidung, ein digitales Rohrschuss-Managementsystem in die AVEVA E3D-Konstruktionsumgebung der Werft zu integrieren, im August 2025 getroffen, wobei die Inbetriebnahme im Juni 2026 erreicht wurde. Die Integration etablierte einen direkten Datenfluss von der Konstruktionsfreigabe zur Produktionsplanung durch ein benutzerdefiniertes PCF-Exportskript, wodurch die manuelle Neueingabe von Rohrschussdaten zwischen den Konstruktions- und Fertigungssystemen eliminiert wurde – ein Schritt, der zuvor eine konsistente Quelle sowohl für Verzögerungen als auch für Übertragungsfehler gewesen war. Obwohl sich die Implementierung noch in einem frühen Stadium befindet, sind erste Ergebnisse bereits sichtbar: Die Zeit zwischen Konstruktionsfreigabe und Fertigungsbeginn hat sich messbar verkürzt, und Planer, die mit genauen, aktuellen Daten statt veralteten Auszügen arbeiten, berichten von verbesserten Erstdurchlaufqualitätsraten bei eingehenden Rohrschusspaketen.
Die Erfahrung von Seaspan in British Columbia veranschaulicht, was möglich wird, wenn digitales Produktionsmanagement im großen Maßstab unter echtem Programmdruck angewendet wird. Victoria Shipyards fertigt Rohrschüsse für Schiffe, die in ihrer Anlage im Bau sind, wobei die National Shipbuilding Strategy einen anhaltenden Anstieg des Programmvolumens vorantreibt. Das anspruchsvollste bevorstehende Projekt ist ein neuer schwerer Polareisbrecher für die kanadische Küstenwache, der erste, der seit 60 Jahren in Kanada gebaut wird. Er erfordert mehr als 30.000 Rohrschüsse, ein Volumen, das der bestehende papierbasierte Produktionsablauf nicht unterstützen konnte. Im August 2024 wurde die Entscheidung getroffen, die Werkstatt umfassend zu digitalisieren.
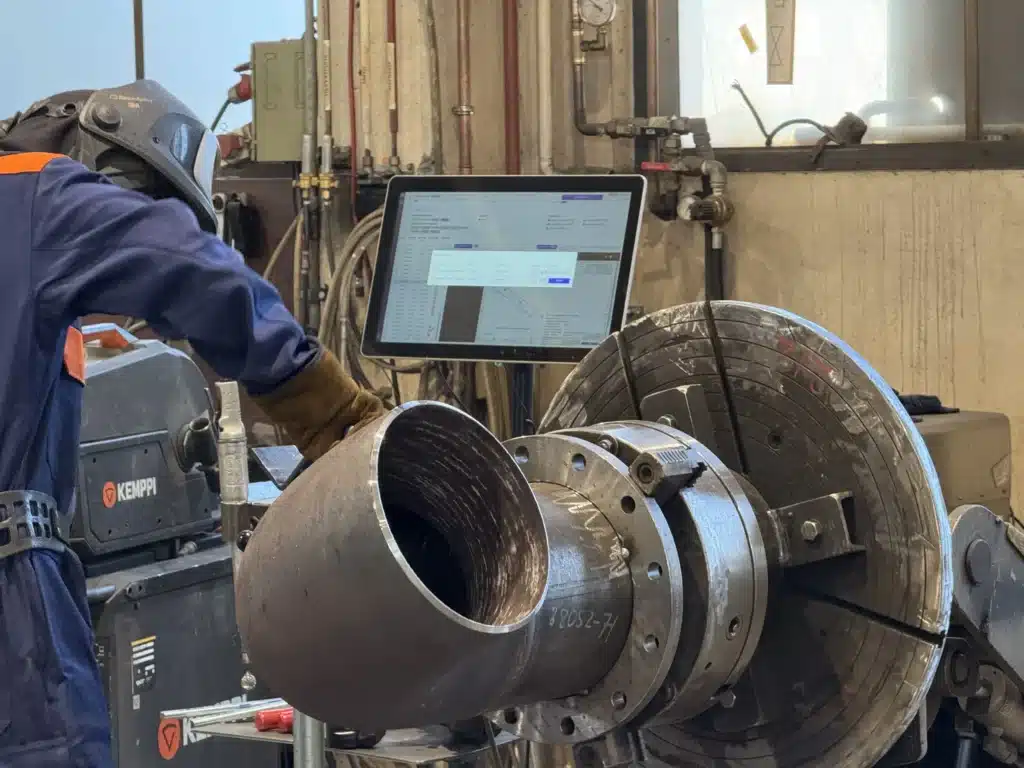
Die Inbetriebnahme erfolgte im April 2025, zu diesem Zeitpunkt wurden Papierlaufzettel durch digitale Arbeitspakete ersetzt, Arbeitsplätze wurden direkt mit einem Produktionsmanagementsystem verbunden, und Echtzeit-Fortschrittsverfolgung gab Planern sofortige Sichtbarkeit über die gesamte Fertigungssequenz. Bis Ende 2025 waren die Ergebnisse messbar: Der jährliche Durchsatz war von durchschnittlich etwa 4.500 Rohrschüssen pro Jahr auf ein Ziel von 9.500 bis 10.000 gestiegen. Dies geschah nicht durch Hinzufügen proportionaler Mitarbeiterzahl oder Investitionsgüter, sondern durch Eliminierung des Koordinationsaufwands und der Sequenzierungsverluste, die der vorherige Ablauf in jeden Produktionszyklus eingebettet hatte.
Die Rohrfertigungsanlage von Damen Naval in Vlissingen-Oost in den Niederlanden veranschaulicht, wie erheblich die manuelle Belastung im Fertigungsingenieurwesen werden kann, bevor eine strukturierte digitale Lösung eingeführt wird. Im September 2023 verpflichtete sich Damen Naval, einen Arbeitsablauf zu ersetzen, der lange auf einer Kombination aus Excel-Tabellen für Material- und Rohrschusslisten und einem eigenständigen Legacy-Programm für Rohrbiegemaschinen-Eingaben beruhte. All dies wurde manuell vom Fertigungsingenieurteam eingegeben, dessen Aufgabe es ist, als Bindeglied zwischen Konstruktion und Werkstatt zu dienen. Die Inbetriebnahme erfolgte im Juni 2024. Der neue Arbeitsablauf nimmt zwei Dateitypen von der Engineering-Abteilung als Eingaben: ein PDF, das die fertige Rohrgeometrie zeigt, und eine PCF, die die vollständige technische Definition von Koordinaten, Materialien, Verbindungen, Biegungen und Endvorbereitungen enthält.
Daraus generiert das System automatisch ein vollständiges Lieferpaket für jeden Rohrschuss – Schnittlisten, Rohrbiegedatendateien, die direkt für die CNC-Biegemaschinen formatiert sind, Materiallisten, Etikettdrucklisten und Rohrschusslisten – in einem Prozess, der jetzt etwa 10 Minuten für 50 Rohre dauert. Über die Eliminierung der manuellen Neueingabe hinaus optimiert das System auch die Rohrverschachtelung und berechnet, wie viele Abschnitte aus jeder Lagerlänge geschnitten werden können, um Materialverschwendung zu minimieren und eine weitere Quelle menschlicher Fehler zu beseitigen. Mit zwei Jahren Betriebserfahrung hat die Vlissingen-Oost-Implementierung dem Fertigungsingenieurteam wesentlich mehr Kontrolle über Planung, Fortschrittsüberwachung und Rückverfolgbarkeit über den gesamten Rohrproduktionszyklus gegeben.
Diese Beispiele teilen eine strukturelle Ähnlichkeit: Die Produktivitätsgewinne sind nicht in erster Linie das Ergebnis davon, dass Menschen härter oder schneller arbeiten. Sie sind das Ergebnis der Eliminierung der unproduktiven Zeit, die fragmentierte Arbeitsabläufe auferlegen – die Zeit, die mit der Suche nach Informationen, der Korrektur von Dateneingabefehlern, dem Wiederaufbau von Dokumentation, die am Produktionsort hätte erfasst werden sollen, und der Bewältigung der nachgelagerten Folgen von Entscheidungen verbracht wird, die auf der Grundlage unvollständiger Informationen getroffen wurden.
Zonen-/Phasen-/System-Modell
Werften, die auf höchstem Niveau der Ausrüstungsleistung arbeiten, organisieren ihre Arbeit typischerweise nach dem Zonen-/Phasen-/System-Concurrent-Engineering-Modell. In diesem Rahmen werden Arbeitspakete durch die Schnittmenge von physischer Zone (einem Bereich des Schiffes), Bauphase (Block, Einheit, Aufrichtung oder Inbetriebnahme) und System (Rohrleitungen, Lüftung, Elektrik, Ausrüstung) definiert. Diese dreidimensionale Zerlegung ermöglicht parallele Ausführung: Während ein Team die Lüftungsinstallation in einem vorderen Maschinenraumblock abschließt, schließt ein anderes das Verlegen elektrischer Kabel in derselben Zone in der Einheitenphase ab, und ein drittes nimmt das Dieselsystem in einem achteren Abteil in Betrieb.
Die Leistungsfähigkeit des Modells hängt vollständig von der Fähigkeit ab, die richtigen Materialien und gefertigten Komponenten zur richtigen Phase zur richtigen Zeit zu liefern. Eine Zonen-/Phasen-/System-Planungsmatrix ist eine Terminverpflichtung. Damit diese Verpflichtung eingehalten wird, muss die Präfabrikationswerkstatt ihre Produktion in einer Reihenfolge liefern, die mit dem Produktionsplan übereinstimmt; dies bedeutet, dass die Fertigungssequenzierung durch dieselbe Produktionslogik gesteuert werden muss, die den Montageplan regelt.
Hier wird digitale Kontinuität entscheidend. In einer Werft, in der Engineering, Präfabrikation und Montageplanung als separate Datendomänen mit periodischer, manueller Synchronisierung arbeiten, degradiert die Zonen-/Phasen-/System-Planung schnell zu einem theoretischen Rahmen. Blöcke werden mit dem ausgerüstet, was verfügbar ist, anstatt mit dem, was der Plan erfordert. Arbeitspakete, die in der Blockphase nicht abgeschlossen werden können, werden ohne formale Neuplanung auf die Einheiten- oder Aufrichtungsphase übertragen, wodurch die Effizienzgewinne erodieren, die das Modell erfassen sollte.
Digitale Kontinuität – eine einzige integrierte Datenumgebung, in der Konstruktionsänderungen, Produktionsstatus, Materialverfügbarkeit und Qualitätsaufzeichnungen in Echtzeit über alle Funktionen hinweg fließen – ist die technische Voraussetzung für die Aufrechterhaltung des Zonen-/Phasen-/System-Modells unter den Bedingungen eines realen Schiffbauprogramms: sich entwickelnde Konstruktion, variable Materialvorlaufzeiten und die tägliche Realität von Arbeitskräfte- und Ausrüstungsbeschränkungen.
Zu höheren Quoten
Für Werften und Fertigungsunternehmen, die ihre Ausrüstungsleistung verbessern möchten, weisen die Beweise auf eine konsistente Reihe von Prioritäten hin. Die erste ist diagnostische Ehrlichkeit darüber, wo die tatsächliche Engstelle liegt. In vielen Betrieben ist die Überzeugung, dass die Präfabrikationslieferung der limitierende Faktor ist, korrekt, aber die Ursache der Präfabrikationsunzuverlässigkeit wird als Arbeitskräfte- oder Kapazitätsproblem fehldiagnostiziert, wenn es tatsächlich ein Informationsproblem ist. Zu verstehen, ob Rohrschüsse zu spät geliefert werden, weil unzureichende Schweißkapazität, unzureichende Materialverfügbarkeit, unzureichende Sequenzierungsdisziplin oder unzureichende Sichtbarkeit dessen, was tatsächlich benötigt wird und wann, vorliegt, ist eine Voraussetzung für die effektive Ausrichtung von Verbesserungsbemühungen.
Die zweite ist Integration vor Automatisierung. Es gibt eine anhaltende Versuchung, sichtbare Technologieinvestitionen (Roboterschweißen, automatisiertes Rohrbiegen, fortschrittliche Messsysteme) zu verfolgen, bevor das grundlegendere Problem der Datenfragmentierung angegangen wird. Eine Roboterschweißzelle, die mit der falschen Reihenfolge von Rohrschüssen beladen wird, weil das Produktionsplanungssystem keine Echtzeitsichtbarkeit des Blockbaufortschritts hat, verbessert die Lieferzuverlässigkeit nicht. Sie produziert hochwertige Rohrschüsse in der falschen Reihenfolge, schneller.
Die dritte ist, den Datenfluss von der Konstruktion zur Fertigung als erstrangiges Engineering-Problem zu behandeln, nicht als IT-Projekt. Die Latenz zwischen einer Konstruktionsänderung und ihrer Widerspiegelung in aktiven Produktionsarbeitspaketen ist eine der folgenreichsten Quellen für Nacharbeit und Verzögerung in Präfabrikationswerkstätten. Die Reduzierung dieser Latenz – sei es durch direkte CAD-Integration, automatisierte PCF-Verarbeitung oder strukturierte API-Verbindungen zwischen Engineering- und Ausführungssystemen – hat einen zusammengesetzten Nutzen: Sie reduziert Nacharbeit, verbessert die Erstdurchlaufqualität und verkürzt den Verwaltungszyklus für Qualitätsdokumentation.
Die vierte ist die Erkenntnis, dass Qualitätsdokumentation eine Produktionsaktivität ist, keine Abschlussaktivität. Schweißrückverfolgbarkeit, NDT-Aufzeichnungen, Maßprüfungsdaten und Materialprüfzeugnisse müssen alle in vollständiger, zugänglicher digitaler Form existieren, bevor der Rohrschuss die Werkstatt verlässt. Die Kosten für die nachträgliche Zusammenstellung der Dokumentation (in Zeit, in Fehlerrate und im Risiko von Klassifikationsabweichungen) übersteigen durchweg die Kosten für die Erfassung der Informationen am Produktionsort um einen weiten Spielraum.
Die Engstelle beseitigen
Die Ausrüstungsengstelle ist ein strukturelles Merkmal von Werften, die die Lücke in der digitalen Reife zwischen Rumpfbau- und Ausrüstungsabläufen bestehen ließen. Sie ist nicht unvermeidlich. Die technischen und betrieblichen Mittel, um diese Lücke zu schließen, existieren heute, und eine wachsende Anzahl von Werften und Fertigungsunternehmen demonstriert, was erreichbar ist, wenn diese Mittel mit Klarheit darüber angewendet werden, wo der tatsächliche Engpass liegt.
Die Logik ist linear. Hohe Blockausrüstungsquoten sind der Mechanismus, durch den Ausrüstungsarbeit von sequenzieller, eingeschränkter Installation in der Endphase zu paralleler, effizienter Fertigstellung in der Frühphase verschoben wird. Hohe Blockausrüstungsquoten erfordern zuverlässige Präfabrikation. Zuverlässige Präfabrikation erfordert, dass die Personen, die Produktionsentscheidungen treffen – Planer, Vorgesetzte, Materialmanager, Qualitätsingenieure – mit genauen, aktuellen Informationen über Konstruktionsstatus, Materialverfügbarkeit und Produktionsfortschritt arbeiten. Das wiederum erfordert die digitale Integration, die den meisten Präfabrikationswerkstätten heute noch fehlt.
Die Produktivitätsgewinne, die auf der anderen Seite dieses Übergangs verfügbar sind, sind nicht inkrementell. Bei einem komplexen Schiff, bei dem die Ausrüstung die Mehrheit der Arbeitsstunden ausmacht, wird der Unterschied zwischen einem Präfabrikationsablauf, der zuverlässig hohe Blockausrüstungsquoten unterstützt, und einem, der dies nicht tut, in Monaten Projektdauer und Millionen Dollar Arbeitskosten gemessen. Für Werften, die in wettbewerbsintensiven Märkten mit geringen Margen und anspruchsvollen Kunden tätig sind, ist dieser Unterschied existenziell.
Die Frage ist nicht, ob digitale Präfabrikationsintegration es wert ist, verfolgt zu werden. Die Beweise zu diesem Punkt sind klar. Die Frage ist, welche Werften sie schnell genug verfolgen werden, um sie zu einem Wettbewerbsvorteil zu machen und nicht zu einer Grundanforderung. MT
Von Jarno Soinila – CEO und Mitgründer von PipeCloud Oy, einem finnischen Softwareunternehmen, das sich auf Rohrschuss-Fertigungsmanagement und Manufacturing-Execution-Systeme spezialisiert hat.
Haben Sie Fragen?
Wir helfen Ihnen gerne.
Ihre Fragen sind wichtig. Schreiben Sie uns jederzeit. Wir melden uns mit den Details, die Sie benötigen.